DEYANG HONGGUANG SMART EQUIPMENT CO.,LTD


Технология литья алюминия: практическое руководство и решения проблем
2026-10-27
Технология литья алюминия — не просто этап производства. Это точка, где металлургия встречается с автоматизацией, а допущенная ошибка в температуре кристаллизации или скорости вытягивания превращается в брак на сотни метров катанки. Мы запускали более 42 линии непрерывного литья алюминия в России, Узбекистане и Иране. В каждом случае — свои условия: состав сплава, требования к поверхности, допустимая ширина микротрещины, сроки пуска. Ниже — не теоретическая схема, а практическое руководство, проверенное в цехах.
Почему литьё «не работает»: три причины, которые мы видим чаще всего
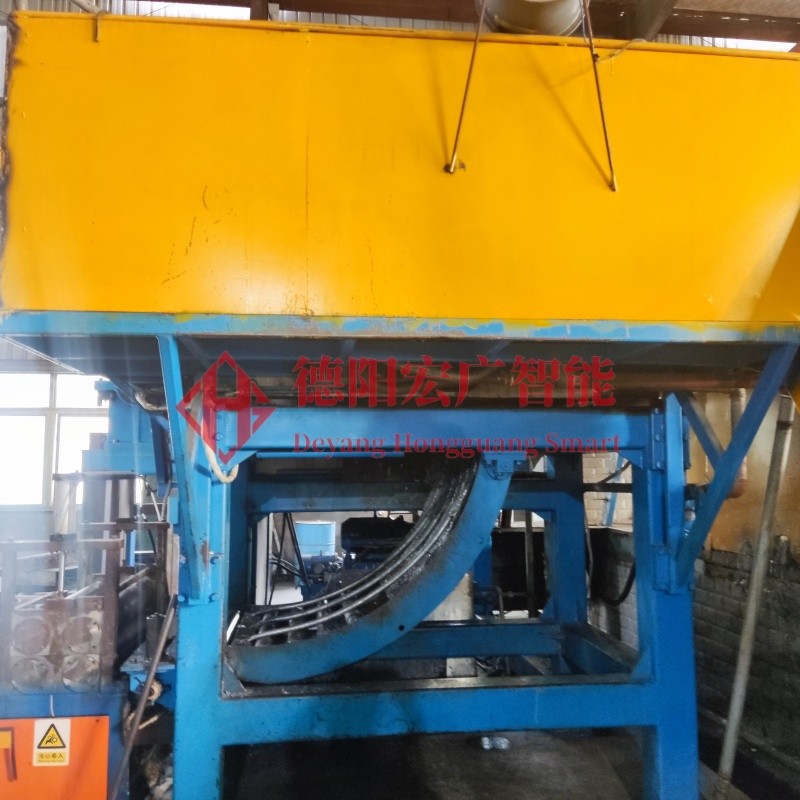
Первая — несоответствие режимов и формы кристаллизатора. Например, при литье АД0 в вертикальном кристаллизаторе CCM-850 скорость вытягивания 120 мм/мин при перегреве расплава +65 °C даёт чистую поверхность. Но тот же режим для сплава АМц — и уже сетка мелких усадочных раковин. Вторая — скрытый дефект формы: микротрещина в медной стенке кристаллизатора создаёт локальный перегрев и «вспышку» газовых пор. Третья — нестабильная подача защитного газа (аргон + азот) в зону формирования слитка: даже кратковременный сбой вызывает окисление и расслоение по границе затвердевания.
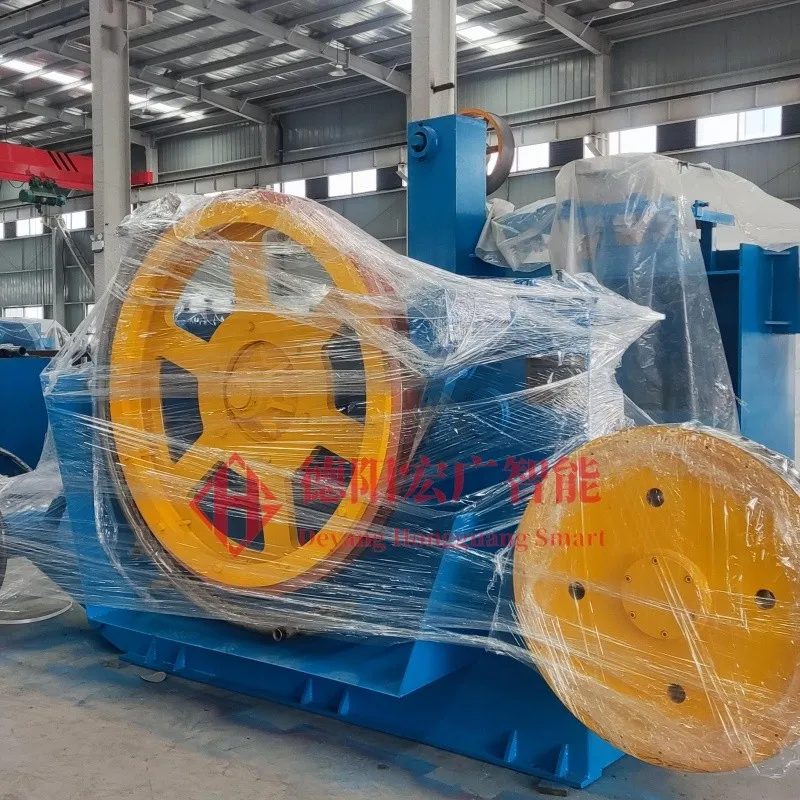
Решение — не «увеличить мощность», а синхронизировать три параметра: температуру расплава в ковше, скорость вытягивания и интенсивность охлаждения. На наших линиях CCR и CCM это делает ПЛК Siemens S7-1500 с алгоритмом адаптивной коррекции на основе данных от термопар в 7 точках кристаллизатора и датчиков нагрузки на вытяжных роликах.
Выбор технологии: когда нужен CCM, а когда — CCR
На заводе «Нингся Тяньюань Марганец» мы заменили двухступенчатую линию на CCR-1200. Среднее время простоя сократилось с 14 до 2,3 часа в месяц. Причина — исчезла операция повторного нагрева слитка.
Как избежать провала при модернизации
Клиенты часто просят «просто заменить старый кристаллизатор». Но это как поменять тормозные колодки, не проверяя давление в ГУРе. В 7 из 10 случаев проблема — в устаревшей системе управления. Мы начинаем с аудита: замеряем фактическую температуру расплава в ковше (а не по показаниям термопары в печи), фиксируем колебания скорости вытягивания (допуск ±0,8 мм/мин), проверяем герметичность системы подачи защитного газа. Только после этого — проектирование. Без аудита риск несоответствия готовой линии заявленным характеристикам — выше 65 %.
Особое внимание — водяной системе охлаждения. Давление в контуре должно быть стабильным в диапазоне 0,35–0,42 МПа. Отклонение на 0,05 МПа меняет глубину зоны затвердевания на 12–18 мм. Это напрямую влияет на прочность и пластичность катанки.
Технология литья алюминия — это не оборудование, а процесс
ООО Дэян Хунгуан Интеллектуальное Оборудование не продаёт станки. Мы поставляем решённую задачу: от чертежа заказчика до сертификата соответствия ГОСТ 13737–2022. На нашей производственной базе в Дэяне — 6000 м² цехов, 30 станков с ЧПУ и собственная лаборатория испытаний. Все линии проходят 72-часовые нагрузочные испытания: от холостого хода до полной производительности с реальным сплавом.
У нас есть опыт работы с российскими стандартами: мы адаптируем интерфейсы ПЛК под требования Ростехнадзора, включаем русскоязычные электронные журналы ведения технологических параметров и обеспечиваем совместимость с системами АСУ ТП на базе «ВЕБ-АСУ». Ключевое — не «подогнать под стандарт», а встроить контроль в саму технологию.
Технология литья алюминия сегодня — это не только металл и вода. Это данные, алгоритмы и ответственность за каждый миллиметр готового продукта. Если ваша линия даёт >3,5 % брака при литье АД31 или вы не можете стабилизировать толщину ленты в пределах ±0,02 мм — это не «особенность сплава». Это сигнал к аудиту. И мы умеем его услышать.