DEYANG HONGGUANG SMART EQUIPMENT CO.,LTD


Процесс литья алюминия: пошаговое руководство и решения типичных проблем
2026-10-27
- Шаг 1: Подготовка расплава — 70 % успеха решается здесь
- Шаг 2: Заливка и первичное охлаждение — скорость и равномерность
- Шаг 3: Вытягивание и вторичное охлаждение — баланс между прочностью и деформацией
- Типичные проблемы и их решения — из практики, а не из теории
- Почему оборудование ООО Дэян Хунгуан Интеллектуальное Оборудование снижает простои на 40 %
Процесс литья алюминия — не просто заливка расплава в форму. Это точный, многозонный технологический цикл, где ошибка на одном этапе даёт пористость, трещины или брак в 30 % слитков. Мы проектируем и запускаем линии непрерывного литья алюминия с 2017 года. За семь лет — более 40 установок в России, Иране, Вьетнаме и Нигерии. Ниже — пошаговое руководство, основанное на реальных пусках, а не на учебниках.
Шаг 1: Подготовка расплава — 70 % успеха решается здесь
Алюминий плавят при 660–720 °C, но температура — лишь один параметр. Критичны: чистота шихты (максимум 0,15 % Fe), время выдержки в тигле (не более 90 минут), степень дегазации (водород ниже 0,12 мл/100 г Al). Мы используем роторные дегазаторы с аргоном и фильтрацию через керамические плиты 30 ppi. Если пропустить этот этап — пузыри в слитке неизбежны, даже при идеальной кристаллизации.
Шаг 2: Заливка и первичное охлаждение — скорость и равномерность
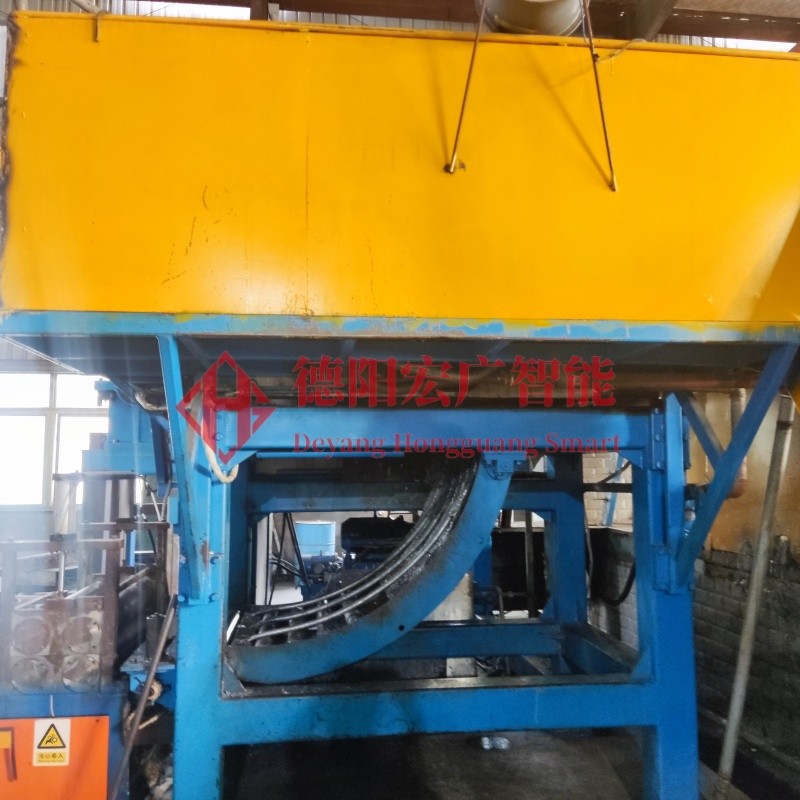
Расплав подаётся в кристаллизатор со скоростью 0,8–1,4 м/мин. Слишком быстро — образуется «холодная застывшая корка», которая рвётся при вытягивании. Слишком медленно — растёт усадочная раковина. Наши линии CCM оснащены системой регулирования уровня металла в кристаллизаторе с точностью ±0,5 мм и водяным охлаждением по зонам: верхняя зона — 35–40 °C, нижняя — 15–20 °C. Это исключает термические напряжения и микротрещины по границе зёрен.
Шаг 3: Вытягивание и вторичное охлаждение — баланс между прочностью и деформацией
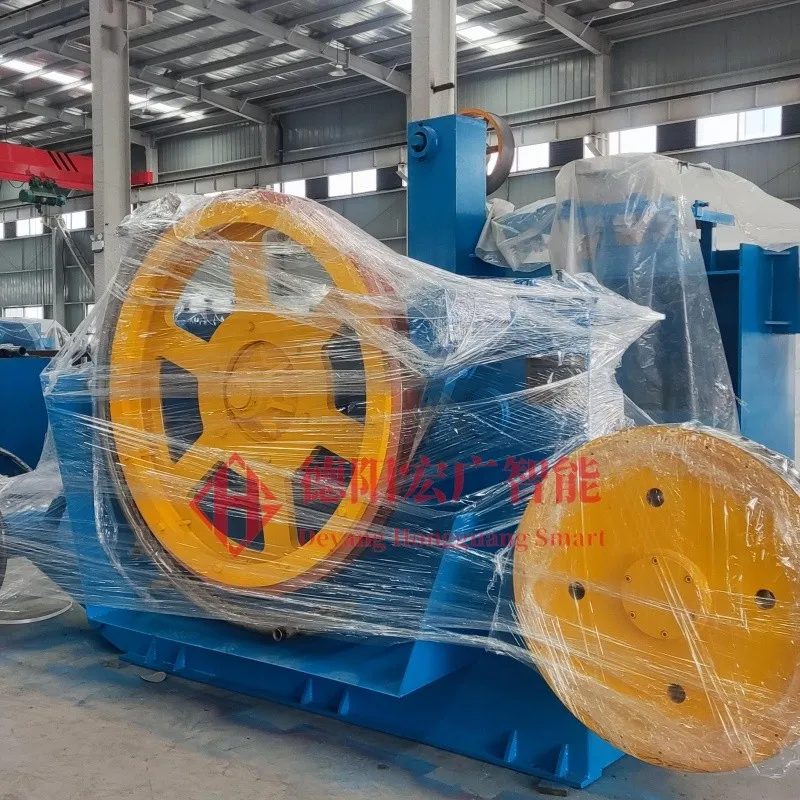
Слиток вытягивают роликовыми клещами с частотой 60–120 циклов/мин. Ударный режим важен: он предотвращает «прилипание» к матрице. Но если амплитуда превышает 3,5 мм — появляются продольные складки. Мы настраиваем параметры под конкретный сплав: для АД0 — 85 циклов/мин, для АМг2 — 72. После кристаллизатора слиток проходит зону вторичного орошения: 4 ряда форсунок с регулируемым давлением (0,2–0,6 МПа). При снижении давления ниже 0,25 МПа резко растёт количество поверхностных трещин — это проверено на 17 пусках в Узбекистане.
Типичные проблемы и их решения — из практики, а не из теории
Почему оборудование ООО Дэян Хунгуан Интеллектуальное Оборудование снижает простои на 40 %
Это не маркетинг. Это результат интеграции трёх решений: во-первых, собственная система управления на базе PLC Siemens S7-1500 с алгоритмами адаптивной регулировки подачи и охлаждения; во-вторых, модульная конструкция кристаллизаторов — замена изношенной вставки занимает 22 минуты, а не 6 часов; в-третьих, полный цикл поддержки: от расчёта теплового баланса до выездной наладки. Мы не продаём станки — мы передаём технологию литья. На сайте dyhgzn.ru доступны технические паспорта всех линий CCR и CCM, включая данные по энергопотреблению (от 185 кВт·ч/т для катанки) и гарантийные условия.
Процесс литья алюминия требует не только знаний, но и опыта — опыта, который формируется на десятках реальных линий, в разных климатах и с разными сплавами. Каждая ошибка, зафиксированная в журнале пуска, становится частью следующего проекта. Именно поэтому наши клиенты в Алжире и Таиланде работают без простоев свыше 14 месяцев. Литьё — это не процесс. Это культура точности.